 Contact Us
La adopción de la resina PET reciclada en lugar del plástico virgen incide directamente en los fabricantes de envases, en la economía de la cadena de suministro y en la sostenibilidad ambiental global.
Una infraestructura de reciclaje fragmentada puede dificultar las economías de escala y limitar la oferta de polietileno tereftalato reciclado (rPET) de alta calidad. Entender cómo el diseño del envase influye en los costes de recogida, en la selección de materiales y en las metodologías de procesamiento es esencial para optimizar los productos de PET reciclado en los mercados de consumo.
Energía, consumo de recursos y economía de la producción
Producir plástico virgen requiere recursos naturales considerables: unos 900 litros de petróleo, 180 metros cúbicos de agua y 14.000 kilovatios-hora de energía por cada tonelada de plástico producida.
Por el contrario, producir una tonelada de plástico reciclado requiere:
-
2 toneladas de plástico post-consumo.
-
1 metro cúbico de agua.
-
950 kilovatios-hora de energía.
Al usar material PET reprocesado como materia prima, los fabricantes de envases logran ahorros energéticos significativos y menores emisiones de gases de efecto invernadero frente al procesamiento de resina virgen.
El impacto del ecodiseño en los costes de los envases de PET reciclado
Reciclar una botella de PET la mantiene fuera del vertedero, pero hace mucho más.
La resina PET reciclada es una materia prima valiosa que puede reprocesarse y reutilizarse en botellas una y otra vez.
Reciclar en lugar de llevar al vertedero, y usar después ese material PET reprocesado como materia prima de nuevos productos, reduce enormemente el impacto en gases de efecto invernadero y emisiones de carbono y requiere globalmente menos energía para producir el nuevo producto.
Más de 1.400 millones de libras de PET reciclado limpio han vuelto a la producción de nuevos productos, como los de la imagen anterior, en Estados Unidos y Canadá: unas tres veces lo que se usaba hace 10 años.
Un aspecto importante está ligado al diseño del envase del aceite comestible. El diseño de los envases tiene de hecho un impacto directo y significativo en los costes de recogida, selección y reciclaje.
La elección de materiales, colores, formato y otros componentes ligados al diseño determina si un tipo concreto de envase tendrá un valor post-consumo al reciclarse (y cuánto), o si acarreará costes de eliminación adicionales.
Un envase no reciclable acarrea un coste neto adicional que puede llegar a 300-350 dólares por tonelada recogida frente a un envase fácilmente reciclable.
Por poner solo un ejemplo, las botellas de PET opaco tienen un bajo nivel de reciclabilidad frente a las botellas transparentes.
Los estudios sobre la capacidad de reciclaje del plástico en relación con el diseño
Un estudio de APR (la Association of Plastic Recyclers) ha analizado los distintos tipos de envase.
Las decisiones de diseño de los envases analizados por APR incluyen la forma, además del uso de etiquetas, asas, tinta e impresión directa, cola, cierre y cobertura del cierre y accesorios (válvulas, bombas, triggers y demás).
El estudio estimó que el uso de etiquetas envolventes retráctiles, o sleeves, en las botellas de PET cuesta alrededor de 44-88 dólares por cada tonelada de PET reciclado y de 2 a 4 céntimos por cada 500 gramos de producto procesado.
Estudios específicos han mostrado que durante la selección y el reciclaje se registra una pérdida de materiales plásticos mixtos que puede alcanzar el 15% según las características de diseño, incluido el formato.
Los envases de dimensiones inferiores a 400-700 milímetros (como los tapones de distinto tipo y los envases pequeños tipo frascos de probióticos) se incineran generalmente como residuo.
APR ha declarado que quiere desarrollar soluciones para interceptar y reciclar este flujo y para reducir los residuos mediante la mejora del diseño.
Estas medidas podrían aportar beneficios económicos de 50-70 dólares por tonelada de envases de plástico mixto recogidos.
Existen algunos principios generales fundamentales válidos para todas las botellas de PET.
Entre ellos están:
- Diseñar para facilitar la separación y la retirada de materiales como cierres y etiquetas de las botellas de PET, de modo que el reciclaje sea sencillo y eficiente;
- Evitar el uso de materiales conocidos por contaminar de forma significativa y reducir la calidad del PET;
- Usar menos materiales de envase en las botellas de PET, de modo que el reciclaje sea sencillo y eficiente.
La elección del polímero más adecuado
Los materiales poliméricos poco usados para el envase se reciclan raramente, porque las cantidades no bastan para beneficiarse de economías de escala en la fase de selección y reciclaje.
Estos polímeros pueden además obstaculizar el reciclaje de los polímeros más comúnmente usados, como ocurre cuando el PVC o el PLA entran en el flujo de reciclaje del PET.
Productos de PET reciclado: el uso de los pigmentos
Colorear los plásticos con pigmentos reduce el valor de los materiales reciclados hasta 100-300 dólares por tonelada.
El paso del uso extendido de envases en colores oscuros o cubrientes (como los del PET con agente opacificante dióxido de titanio, TiO2) a colores transparentes o más claros tendría el efecto contrario.
Varios fabricantes de detergentes han optado por no colorear los envases de los productos fabricados en polietileno de alta densidad (HDPE), para mantener el mayor tiempo posible el valor post-consumo del material.
Además, la eliminación de los pigmentos carbon black (usados en el 1,5-2% de los envases en peso) reduciría la pérdida de estas formas de envase, hoy descartadas en las plantas de selección automática por rayos infrarrojos.
La recuperación del PET transparente facilita la creación del reciclado de mayor valor y permite habitualmente el reciclaje bottle-to-bottle en ciclo cerrado.
El uso de colorantes debe reducirse al mínimo en la medida de lo posible.
Los tintes translúcidos en tonos muy claros de azul o verde son aceptables, porque estos colores alteran mínimamente el color del PET reciclado y ayudan a compensar el amarilleamiento que puede producirse durante el proceso de reciclaje. Los tintes fuertes, por ejemplo azul de medio a oscuro, verde y marrón, deberían evitarse siempre que sea posible.
Cuando se plantean colores fuertes por el atractivo en el lineal, pueden valorarse métodos alternativos como las sleeves, que sin embargo deben ser fácilmente separables de la botella antes de cualquier operación de selección automática.
Los tintes son siempre preferibles a los colores opacos, porque pueden dispersarse y no provocan opacidad en el PET reciclado como sí hacen los colores opacos. El color negro debe evitarse siempre que sea posible.
Cantidades muy pequeñas de colorante negro pueden decolorar de forma significativa un flujo de reciclado de PET transparente o azul claro.
- El PET de color de descarte tiene un valor económico inferior al transparente (habitualmente un 50% menor).
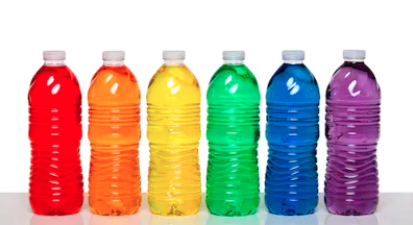
- El uso de botellas fuertemente pigmentadas (negras, blancas y de color) tiene un impacto negativo significativo en la calidad del PET reciclado, porque la presencia de pequeñas cantidades de fragmentos de color puede decolorar el PET reciclado durante la extrusión.
- La presencia de PET de color aumenta también las pérdidas de PET transparente o azul claro durante la selección de las escamas, porque por cada escama de PET de color se pierde habitualmente una de PET transparente.
Las cargas o los aditivos masterbatch, por ejemplo el dióxido de titanio, que pueden usarse para la opacidad o para rebajar el coste y el contenido polimérico del plástico, deberían evitarse o usarse lo menos posible.
Las cargas pueden modificar la densidad del plástico y pueden también contaminar el flujo de PET reciclado e incidir en la claridad de la resina rPET.
Productos de PET reciclado: foco en los aditivos
Las directrices de diseño para el reciclaje han mostrado que algunos aditivos usados en la producción de los envases tienen un efecto perjudicial sobre los procesos de reciclaje.
Los efectos varían según los polímeros.
Van desde la decoloración del material reciclado hasta consecuencias sobre la densidad del material plástico, que se traducen en la inevitable pérdida de material en la fase de reciclaje.
Conclusiones
Para evitar que las decisiones de diseño del envase tengan un impacto negativo continuo en el sistema de reciclaje, es fundamental crear una colaboración constante entre los diseñadores de packaging al inicio de la cadena y los agentes del post-consumo al final.
Preguntas frecuentes sobre los productos de PET reciclado
¿Cómo se comparan los productos de PET reciclado con los plásticos vírgenes en consumo de energía y recursos?
Producir una tonelada de PET reciclado requiere 950 kWh de energía y 1 metro cúbico de agua, frente a los 14.000 kWh de energía, los 180 metros cúbicos de agua y los 900 litros de petróleo de la producción de plástico virgen.
¿Cómo incide el diseño del envase en la eficiencia de costes de una planta de producción de polietileno tereftalato reciclado (rPET)?
Un diseño de envase deficiente (por ejemplo el uso de colores opacos, sleeves retráctiles no separables o polímeros incompatibles) añade costes de selección de 300-350 dólares por tonelada y reduce el rendimiento de reciclado hasta un 15%.
¿Por qué para el reciclaje se prefieren las botellas de PET transparente a las oscuras u opacas?
Las botellas de PET transparente y azul claro dan un reciclado transparente de alto valor, adecuado para el reprocesado bottle-to-bottle en ciclo cerrado. Las botellas opacas o muy pigmentadas reducen el valor del material en 100-300 dólares por tonelada y pueden decolorar los flujos de PET reciclado.
¿Qué principios de diseño mejoran la reciclabilidad del packaging de PET reciclado?
Los principios clave incluyen la elección de resinas transparentes o de tinte claro, el uso de etiquetas y tapones fácilmente separables, la eliminación de los pigmentos carbon black y la exclusión de polímeros incompatibles como el PVC o el PLA.